содержание .. 22 23 24 25 ..
2.15 Установки очистки нефтезаводских газов
Предварительная подготовка нефтезаводских газов к переработке включает
процесс очистки газа от сероводорода, меркаптановой серы. Наиболее
распространенным методом является метод очистки с помощью этаноламинов.
Газы нефтепереработки и нефтехимии могут содержать от 0,5 до 15%
сероводорода. При очистке технологического газа содержание сероводорода
регламентируется требованиями процессов дальнейшей переработки. В
частности, для химических синтезов содержание сероводорода в
технологическом газе иногда может находиться в пределах от 1 до 50
мг/м3. Сероводород, выделяемый при очистке, перерабатывают (утилизируют)
в элементарную серу или серную кислоту. При очистке водородсодержащего
потока на установках гидроочистки в очищенном газе должно оставаться не
менее 5 г/м3 сероводорода, а при очистке этилена, идущего на
производство оксида этилена, суммарное содержание сернистых соединений
не должно превышать 0,0001 мг/м3.
На НПЗ для очистки нефтезаводских газов используются, в основном,
химические абсорбционные (хемосорбционные) способы очистки.
Хемосорбционные процессы очистки газа аминами
Для очистки используются водные растворы моноэтаноламина (МЭА)
-первичный амин, диэтаноламина (ДЭА) - (вторичный амин),
метилдиэтаноламина (МДЭА). Обычно применяют 15,20, 30%-ные растворы.
Моно- и диэтаноламины извлекают из газов как сероводород, так и диоксид
углерода, а триэтаноламин (третичный амин) - только сероводород. При
взаимодействии с кислыми компонентами газа этаноламины образуют
химические соединения, легко распадающиеся на исходные компоненты при
повышении температуры и снижении давления.
Химизм процесса аминовой очистки газа
Основные химические реакции, протекающие в жидкой фазе:
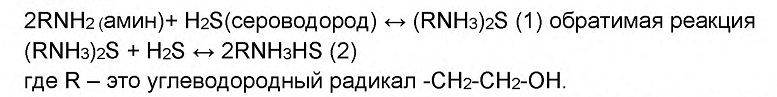
При низкой температуре реакции (1,2) протекают слева направо, а при высокой температуре - наоборот, т.е. они обратимы. Экзотермический эффект реакции составляет: при взаимодействии H2S с МЭА - 1511 кДж/кг; для МДЭА - 1047 кДж/кг. Первичные амины более реакционно способны, и равновесное давление H2S над их растворами ниже, чем над растворами третичных аминов. Первичные амины регенерируются труднее, чем третичные.
Условия проведения процесса
При температурах 20-40°С и повышенном давлении проходит процесс
абсорбции - поглощения водным раствором амина кислого газа., а при
температуре 105-130°С и давлении, близком к атмосферному, происходит
процесс дессорбции -регенерации поглотителя и выделение кислых газов.
Сырьевыми потоками газов для очистки являются водородсодержащий газ с
гидроочистки, углеводородный газ, газ стабилизации бензина. Принцип
работы данного процесса очистки газа от сероводорода применительно к
каждому из вышеназванных аминовых растворах представлен на рисунке 2.64.
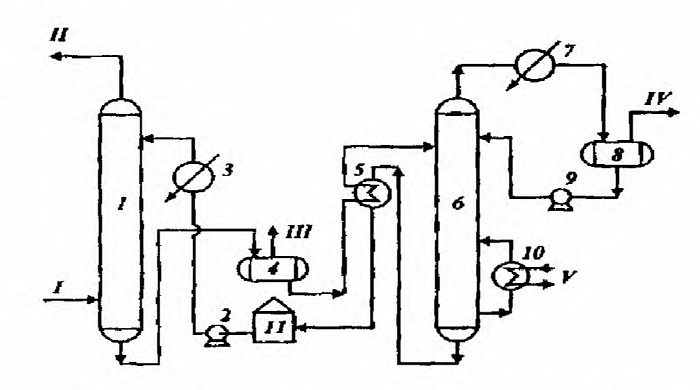
Рисунок 2.64 - Схема однопоточной аминовой
очистки газа I - газ на очистку; II - очищенный газ; III - экспанзерный
газ; IV - кислый газ;
V- водяной пар; 1 - абсорбер; 2,9 - насосы; 3,7 - холодильники; 4 -
экспанзер;
5- теплообменник; 6 - десорбер; 8 - сепаратор; 10 - кипятильник; 11 -
емкость
регенерированного амина
Очищаемый газ подают восходящим потоком через
абсорбер навстречу водному раствору абсорбента. Насыщенный химически
связанным и физически растворенным H2S и другими примесями раствор
выводят из нижней части абсорбера, дросселируют со снижением давления, а
затем нагревают в рекуперативном теплообменнике и направляют в десорбер.
Необходимая для регенерации теплота сообщается раствору в кипятильнике (рибойлере),
обогреваемом глухим водяным паром. Регенерированный аминовый раствор из
нижней части десорбера снова подают в абсорбер. С верха десорбера
отводят смесь извлеченных кислых компонентов - кислых
газов(сероводорода) и водяного пара. Охлажденные кислые газы
(сероводород) направляют на переработку в элементарную серу или серную
кислоту.
В производственных схемах аминовой очистки газа предусматривается также
система фильтрации (очистки) водного раствора амина и ввода
антивспенивателя (пеногасителя) в систему.
Приведенная схема имеет совершенно одинаковое оборудование, обвязку
аппаратов для всех используемых водных растворов аминов и различается
концентрацией раствора, расходами аминов, энергетическими и тепловыми
затратами.
Многие предприятия располагают несколькими аминовыми абсорберами и одной
общей установкой регенерирации амина (абсорбером).
На рисунке 2.65 представлена принципиальная технологическая схема блока
аминовой очистки с тремя абсорберами и одним десорбером.
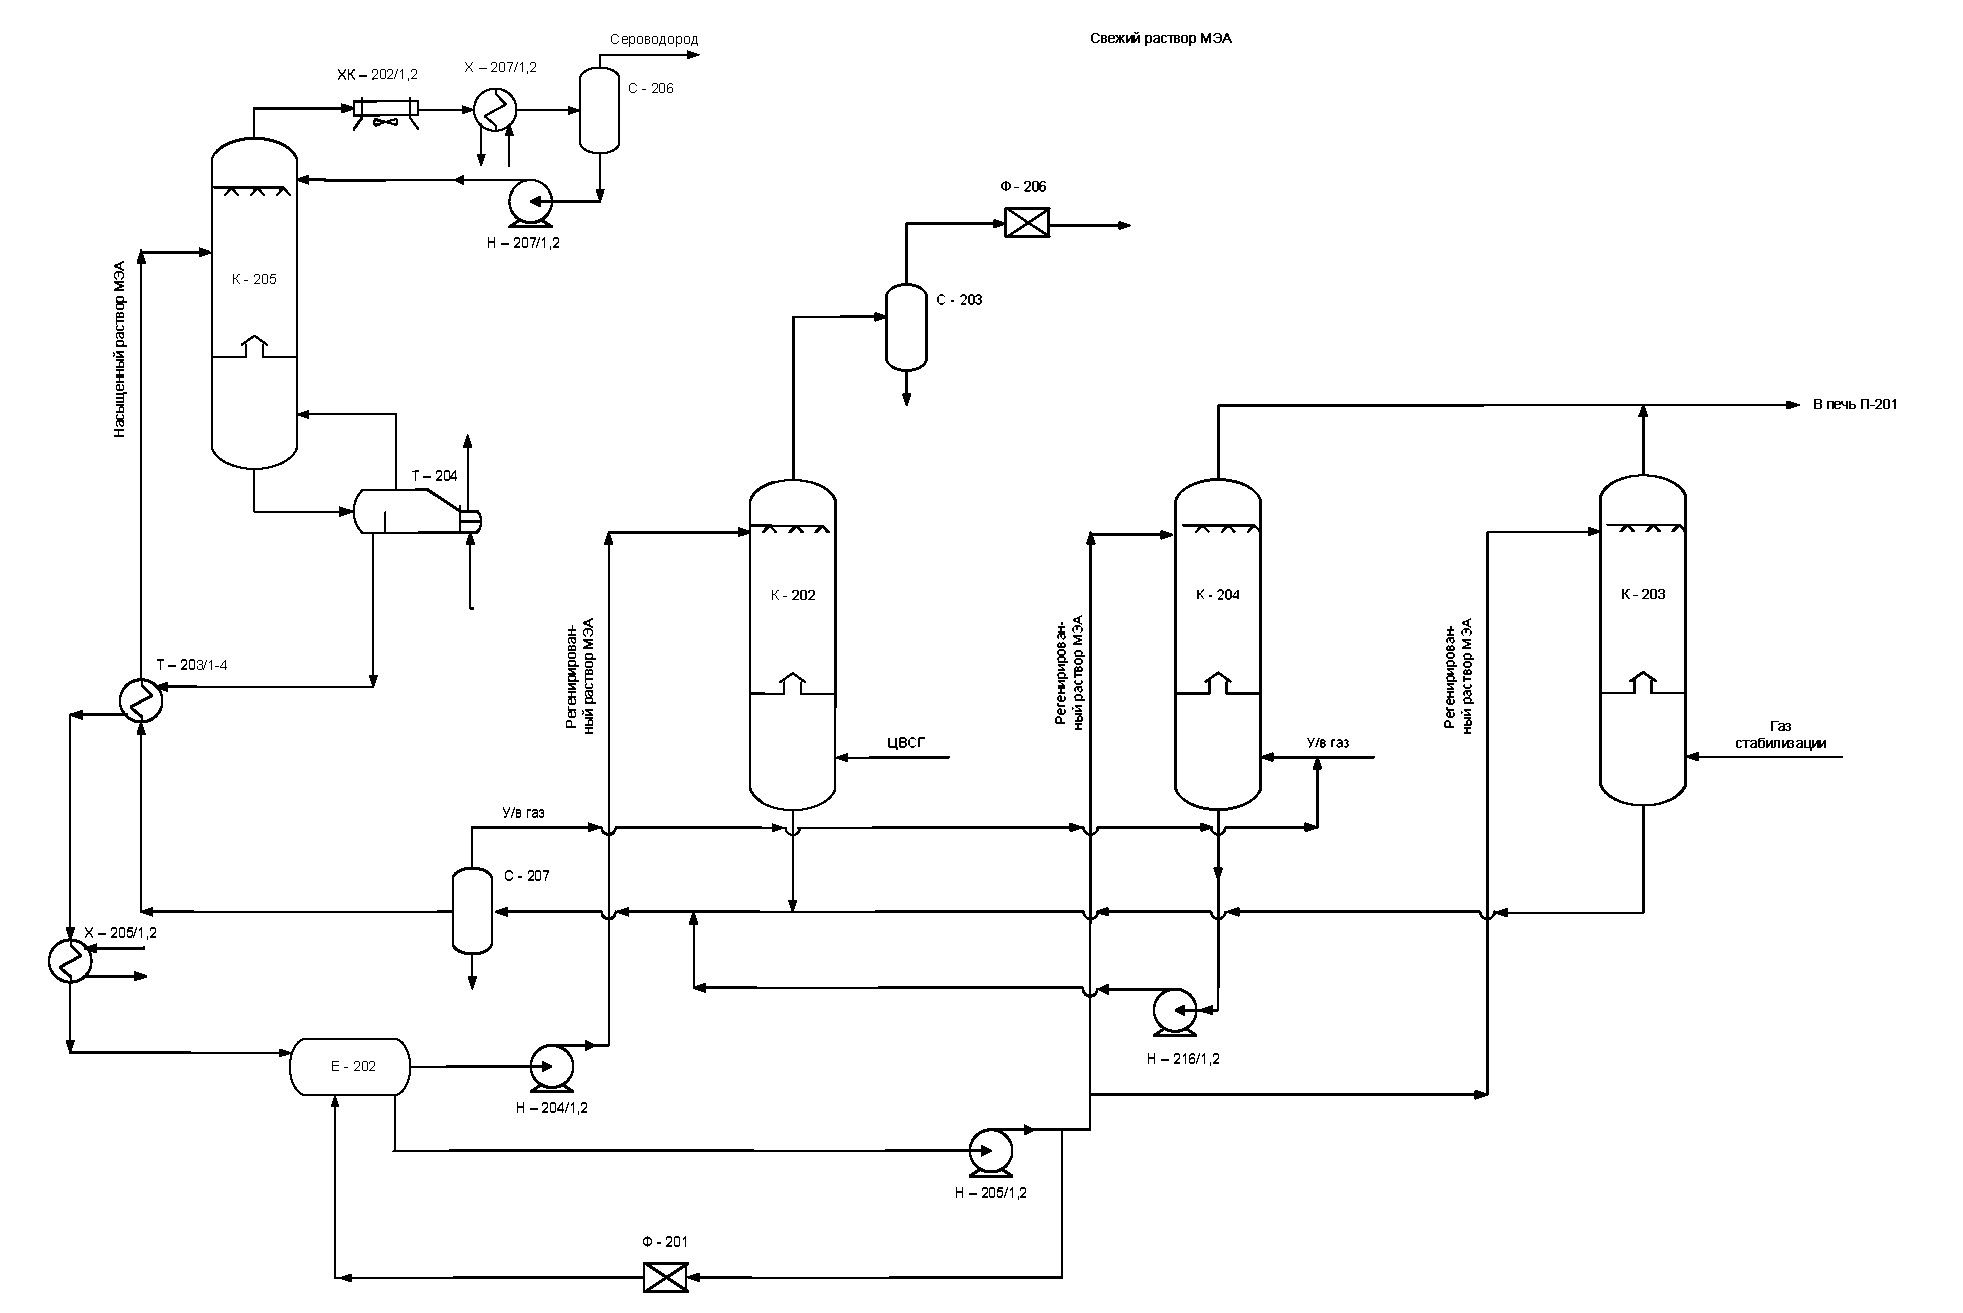
Рисунок 2.65 - Принципиальная технологическая схема блока аминовой очистки К-202, К-203, К-204 - абсорберы очистки циркулирующего водородсодержащего газа, газа стабилизации бензина, углеводородного газа соответственно К-205 - общий десорбер
Таблица 2.47 - Описание технологического процесса очистки газа МДЭА
|
№ этапа |
Входной поток |
Этап процесса |
Выходной поток |
Основное технологическое оборудование |
Эмиссии |
|
1.1 |
Кислый газ |
Абсорбция (поглощение кислых газов) |
Очищенный газ Насыщенный кислыми газами раствор абсорбента |
Абсорбер |
- |
|
1.2 |
Газ |
Нагрев газа |
Горячий газ |
Трубчатый нагреватель |
- |
|
1.3 |
Горячий газ |
Нагрев адсорбента, десорбция |
Газ и пары воды |
Адсорбер |
Сток воды |
|
1.4 |
Исходный холодный газ |
Охлаждение адсорбента |
Нагретый газ |
Адсорбер |
Сток воды |
2.15.1 Технология регенерации амина
Аминовые растворы после некоторого времени работы загрязняются и
начинают вспениваться.
Вспенивание растворов аминов - одна из серьезных проблем при
эксплуатации установок очистки газа. Вспенивание приводит к нарушению
режима работы установки, к снижению производительности установки,
ухудшению качества очищенного газа. При вспенивании возрастают потери
аминов в результате уноса с газом.
Вспенивание возникает, как правило, в абсорберах. Но бывают случаи,
когда начинается вспенивание раствора. Признаками вспенивания являются
увеличение объема пены на контактных тарелках, резкое увеличение
перепада давления в аппарате, появление значительного уровня жидкости в
сепараторах очищенного (абсорбер) и кислого (десорбер) газов.
Основная причина вспенивания - это примеси, поступающие вместе с сырым
газом и попадающие в абсорбент (жидкие углеводороды, механические
примеси, ингибиторы коррозии, продукты коррозии, различные ПАВы,
смолистые вещества, продукты деградации аминов, термостабильные соли
(ТСС), и др. Все эти продукты скапливаются в растворе амина, и при
определенной их концентрации раствор амина начинает вспениваться.
Для предотвращения пенообразования раствор амина перед входом
регенерированного поглотителя в абсорбер подвергается обработке от
механических примесей на фильтрах грубой и тонкой очистки.
Но для полного решения этой проблемы необходима реализация следующих
основных мероприятий: сведение к минимуму содержания в поступающем на
очистку газе примесей, вызывающих или способствующих вспениванию, подача
регенерированного амина при температуре на 2-5 °С выше температуры
уходящего из абсорбера газа для предупреждения конденсации
углеводородов, периодическая промывка и очистка аппаратов от шлама.
Наиболее эффективное средство - вывод примесей из системы путем
непрерывной фильтрации раствора амина.
Вначале раствор прокачивается через грубый фильтр
для вывода из раствора механических частиц. Отфильтрованный от
механических примесей раствор подается в абсорбер с активированным углем
для улавливания углеводородов, продуктов деградации амина и других
примесей. После угольного фильтра устанавливается фильтр для улавливания
частиц угля, уносимых раствором из адсорбера. На угольный фильтр
подается только часть раствора (5-20%). Высота фильтрующего слоя в одном
адсорбере составляет 3-4 м.
По практическим данным для нормального ведения технологического процесса
содержание примесей в растворе не должно превышать 2 г/л.
До недавних пор считалось эффективным средством против вспенивания
-применение антивспенивателей (пеногасителей). В качестве антипенных
добавок используются различные силиконовые композиции, высококипящие
спирты и их эфиры и др. Концентрация их составляла 0,001-0,01%.
Пеногасители используют в виде растворов в амине или других
растворителях и подают в систему либо постоянно небольшими порциями,
либо осуществляют кратковременную подачу их в момент вспенивания
раствора. Второй путь является более предпочтительным. Однако
продолжительное использование пеногасителя приводит к его накапливанию в
растворе амина, он сам становится нежелательной примесью и вызывает еще
более активное вспенивание раствора амина и стабилизацию пены.
Наиболее эффективным методом предотвращения и устранения пенообразования
является очистка самого абсорбента фильтрацией. Различные фильтры быстро
выходят из строя и требуют частой замены.
Среди загрязнителей особенно опасными являются термостабильные соли
(ТСС), образованные примесными кислотными анионами (формиаты, карбонаты,
ацетаты, хлориды и пр.), соединения класса аминокислот (бицин), которые
невозможно удалить обычной фильтрацией. Известны несколько способов
удаления ТСС: вакуумная дистилляция, электродиализ на ионообменных
мембранах, ионный обмен на ионитах. Последний является наиболее
технологичным, экономичным, экологичным. Применение ионитов дополняет в
схемах очистки газа систему фильтрации. В зависимости от ситуации
удаление ТСС можно проводить в непрерывном и периодическом режимах.
Данный процесс реализован компанией ЕКО-ТЕХ ipc, на установке
АмиПюр-Plus. Схема очистки с использованием модуля очистки аминового
раствора представлена на рисунке 2.66.
Описание работы модуля
Аминовый раствор проходит через патронный фильтр и слой ионообменной
смолы в модуле. ТСС удаляются из аминового раствора в результате ионного
обмена и удерживаются ионообменной смолой, а очищенный аминовый раствор
возвращается в очищаемый контур очистки серосодержащего газа. Затем
модуль переключается с режима очистки аминового раствора на регенерацию
ионообменной смолы, для чего через слой ионообменной смолы пропускается
вода и каустическая сода, выделившиеся ТСС отправляются в отходы. После
регенерации смолы аппарат снова переключается на режим очистки аминового
раствора.
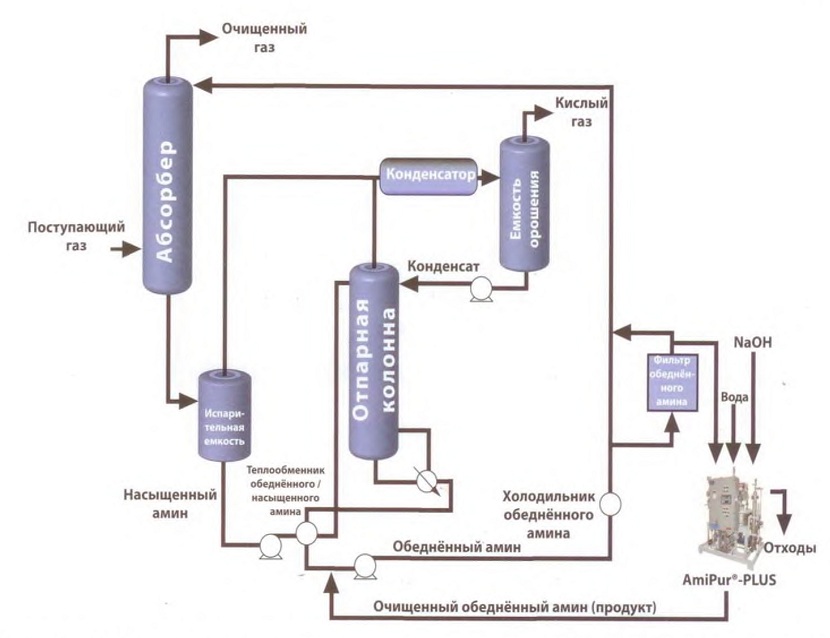
Рисунок 2.66 - Принципиальная схема очистки
серосодержащего газа с использованием модуля очистки аминового раствора
содержание .. 22 23 24 25 ..