содержание .. 10 11 12 13 14 15 16 17 18 19 20 ..
4.
Методы восстановления и упрочнения деталей электроподвижного состава промышленного транспорта
Производственный цикл восстановления деталей реализуется по схеме очистка - дефектировка — восстановление — упрочнение.
Очистка. Одной из операций ремонтного производства является очистка деталей от загрязнений. От нее в значительной мере зависит качество восстановительных работ. Эксплуатация карьерного т. п. с. в зоне высокой запыленности является причиной отложения большого количества токопроводящей и абразивной пыли на деталях электрических машин и аппаратов, ходовых частях и внутренних полостях пневматического оборудования. Содержание составляющих пыли приведено в табл. 9.
Отложение металлосодержащих ферромагнитных частиц в магнитных зазорах реле и защитных аппаратов резко изменяет ток уставки, что является основной причиной их разрегулировки и ложного срабатывания. Увлажнение пылевых отложений приводит к перекрытию дугой изоляционных промежутков при рабочем напряжении. Очистку от пыли внутрикузовного оборудования производят продувкой с одновременным отсосом пыли из кузова. При продувке тяговых двигателей отсос воздуха производят через нижние коллекторные люки. Сжатый воздух под давлением 196 — 294 кПа направляют по гибким шлангам с наконечниками в вентиляции
Таблица 9
|
Составляющие пыли |
Содержание составляющих пыли на различных карьерах, % |
|||
|
ССГОК1 |
ЛГОК 2 |
ДФДК3 |
Экибастузуголь 4 |
|
|
Железо общее (Fe2O3) |
30,31 |
34,99 |
34,32 |
4,85 |
|
Закись железа (FeO) |
19,26 |
5,1 |
0,28 |
0,28 |
|
Железо металлическое (Fe) |
2,70 |
1,78 |
— |
— |
|
Медь (Си) |
1,76 |
0,61 |
0,15 |
0,13 |
|
Цинк (Zn) |
0,34 |
— |
0,17 |
0,043 |
|
Окись кальция (СаО) |
4,53 |
2,90 |
14,15 |
3,19 |
|
Окись магния (MgO) |
2,10 |
3,41 |
4,08 |
0,80 |
|
Окись алюминия (А12О3) |
4,42 |
4,70 |
4,17 |
15,50 |
|
Фосфор (Р) |
0,12 |
|
|
|
|
Сера (S) |
0,83 |
_ |
2,93 |
0,49 |
|
Кварц (SiOj) |
33,63 |
46,53 |
39,75 |
33,96 |
|
Уголь |
— |
— |
— |
40,76 |
|
1 ССГОК — Соколовско-Сарбайский горнообогатительный комбинат. |
||||
|
2 ЛГОК — Лебединский горнообогатительный комбинат. |
||||
|
3 ДФДК — Докучаевский флюсодоломитный комбинат. |
||||
|
4 Экибастузуголь — производственное объединение по добыче угля. |
||||
онные отверстия остова.
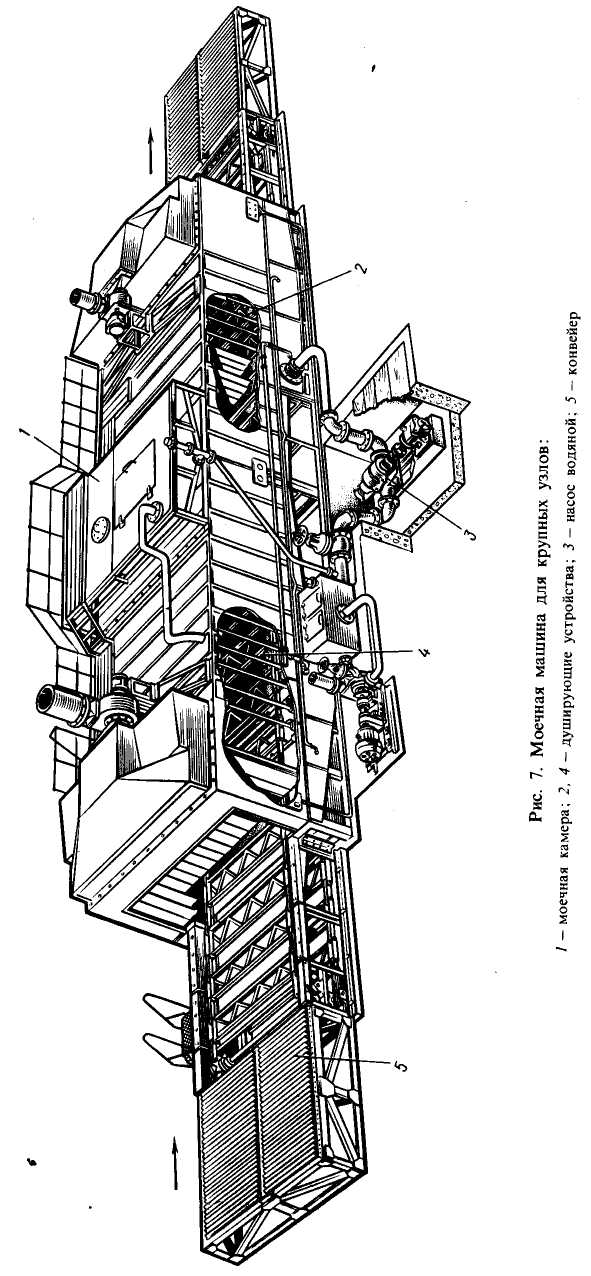
Очистку деталей механического оборудования (рам тележек, колесных пар и т. п.) производят в моечных машинах: проходных (ММД-6, ММД-16, ММД-27) или тупиковых (ММД-12), имеющих по две камеры. В первой камере слой загрязнений омыливается и размягчается под химическим воздействием 2 — 3 %-ного раствора каустической соды, а во второй под действием струй воды, подогретой до температуры 80 — 90 °С, удаляются остатки загрязнений. Раствор и вода циркулируют в машине по замкнутому циклу (рис. 7). Для обмывки деталей тяговых двигателей применяют специальные моечные камеры.
Внутренние полости трубопроводов подвергают химическому способу очистки. Пакеты труб погружают в ванну с 8— 10%-ным раствором каустической соды, подогретым до температуры 70 — 80°С, на 8—10 ч. Далее промывают водой с покачиванием и очищают в ванне с ингибированной соляной кислотой в течение 5 ч. Затем промывают проточной водой и пассивируют погружением в ванну с раствором двухромокислого калия и соды на 20 мин для образования защитной пленки.
Воздушные резервуары после наружной обмывки очищают внутри: пропарка в течение 30 — 40 мин острым паром, затем промывка горячей водой через введенный внутрь патрубок с соплами, повторная пропарка острым паром в течение 15 мин, гидравлическое испытание и удаление остатков загрязнения. Арматуру пневматической сети: грязесборники, фильтры и т. п.— очищают в ванне с раствором следующего состава, г/л: кальцинированная сода — 30, тринатрий-фосфат — 10, сульфанол НП-1-2 погружением с выдержкой 5 — 10 мин и последующей промывкой.
Для очистки деталей электрических аппаратов из черных и цветных металлов применяют механические средства очистки: сталеструйная и гидроабразивная. Для очистки деталей из черных металлов и дугогасительных камер применяют стальной или чугунный песок фракции 03 или 05, а также дробь диаметром до 2 мм, твердостью 300—380 НВ.
Детали из цветных металлов очищают алюминиевым песком твердостью 70—100 НВ. Очистку выполняют в специальной камере, где рабочее тело выбрасывается из сопла сжатым воздухом давлением 490 — 550 кПа. При гидроабразивной очистке суспензия (вода — абразив) разгоняется сжатым воздухом давлением 441—490 кПа и подается на очищаемую поверхность. Концентрации смеси: 8,0—10 г абразива (кварцевый песок, электрокорунд марки 2ОН) на 100 г воды. Очистку производят в камере с приставкой для приготовления, подачи и очистки суспензии. Этот метод применяют также для очистки поршней дизеля от
нагара. Более эффективный метод очистки поршней — косточковой крошкой и стеклошариками. Стеклошарики диаметром 1,5—2 мм на очищаемую поверхность подаются сжатым воздухом давлением 392 — 490 кПа. После обработки в течение 1—2 мин поршень обмывают в моечной камере водой с добавлением кальцинированной соды при температуре 80—85 °С под давлением до 294,2 кПа. Различные фильтры дизеля с наполнителем очищают обдувкой паром с температурой свыше 100 °С под давлением 686 кПа. Продувку паром чередуют с обдувкой распыленным дизельным топливом.
Качественная очистка от прочих нагарообразований обеспечивается в расплаве солей. Деталь погружают в смесь расплавленных при температуре 250 °С солей: хлористого натрия — 5 %; едкого натра — 65 %; азотнокислого натрия — 30 %. После обработки детали помещают в ванну с 12%-ным раствором соляной кислоты, затем промывают в горячей и холодной воде. Этот метод эффективен для очистки поршней дизелей, наполнителей фильтров компрессоров, деталей маслонасосов и т. п.
Смолистые отложения в трубках масляных секций холодильников удаляют моющим синтетическим препаратом AM-15. Вначале секции продувают сжатым воздухом, затем погружают в моечную установку и прокачивают раствор через секции в течение 1—2 ч и еще раз продувают.
Старую краску удаляют путем нанесения на стенки кузова пасты: негашеная известь — 43 %; сеяный мел — 30 %; каустическая сода — 18 %; мазут — 9 %. Нанесенную пасту через 3 — 5 ч снимают шпателем вместе с размягченной старой краской и шпатлевкой. Для растворения и нейтрализации оставшихся щелочей поверхность кузова обильно смачивают 2 %-ным раствором уксусной кислоты и промывают теплой водой.
содержание .. 10 11 12 13 14 15 16 17 18 19 20 ..