Технология машиностроения - часть 16


  Главная      Учебники - Производство     


поиск по сайту           правообладателям


содержание   ..  14  15  16  17   ..


Технология машиностроения - часть 16


Лабораторная работа 12 
 

ТЕХНОЛОГИЧЕСКАЯ ПОДГОТОВКА МНОГОЦЕЛЕВОГО  

СТАНКА С ЧПУ МС12-25ОМ 

 
Цель 

работы: 

приобретение 

практических 

навыков 

наладки 

станка  

в соответствии с разработанной программой 

 
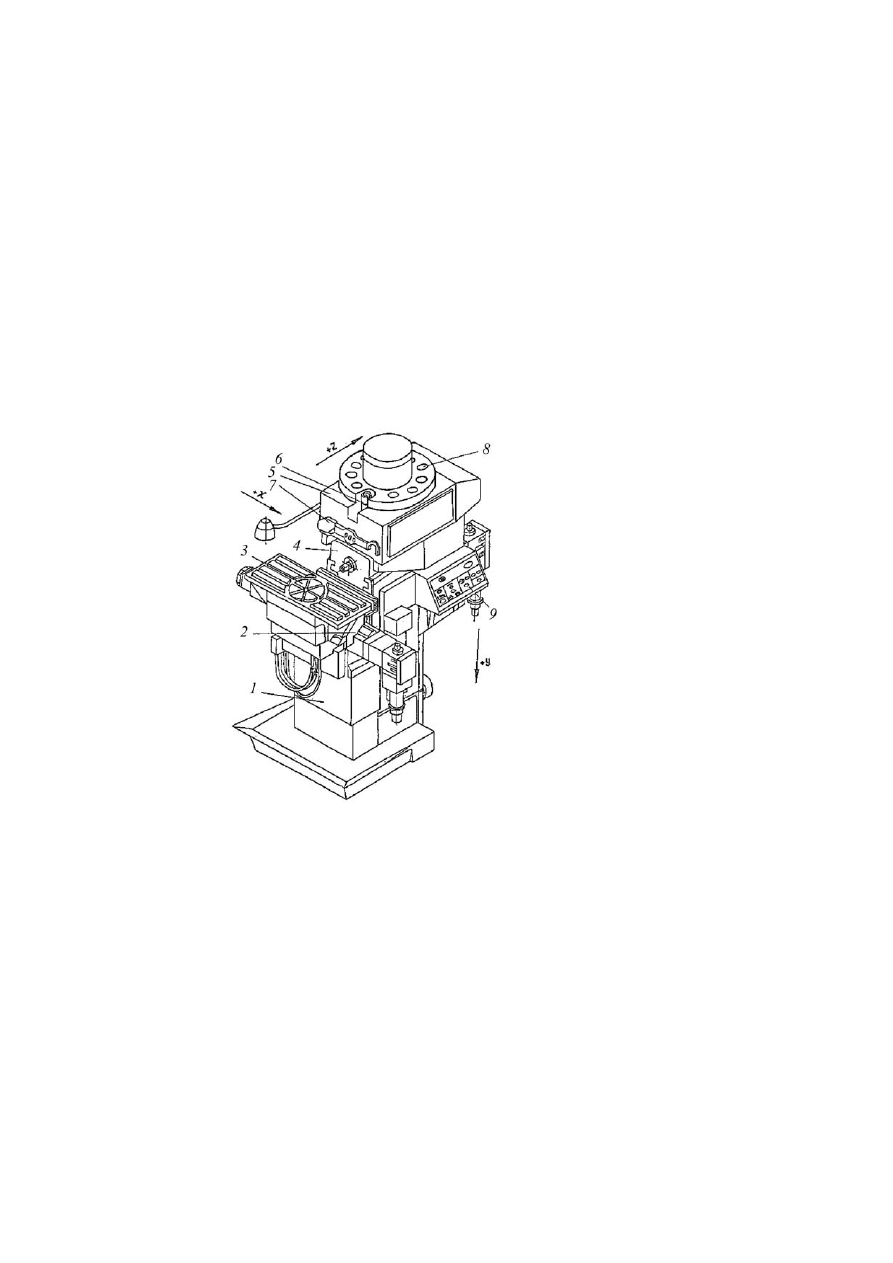
Для проведения лабораторной работы используется многоцелевой станок модели МС12-25ОМ с ав-

томатической сменой инструмента и программным управлением (рис. 12.1). Станок МС12-25ОМ пред-
назначен  для  выполнения  разнообразных  работ – сверления,  зенкерования,  развертывания,  нарезания 
резьб,  производства  расточных  и  фрезерных  работ  по  обработке  прямоугольных  контуров  последова-
тельно несколькими инструментами в автоматическом цикле. Станок состоит из следующих основных 
узлов 

и 

механизмов: 

станины 

1, 

суппорта 

2, 

стола 

подъемно-поворотно- 

го 3, головки шпиндельной 4, механизма смены инструмента 5, кантователя 6 , манипулятора 7 , мага-
зина инструментов 8, пульта управления 9. 

Краткая техническая характеристика станка 


1 

Диаметр планшайбы поворотного стола, мм …………………… 250 

2 

Количество фиксированных позиций поворотного стола …….. 24 

3 

Координатные перемещения:  

салазок X, мм …………………………………………………. 250  
суппорта Y, мм ………………………………………………..  280 
шпиндельной головки Z ……………………………………... 200  

4 

Координатные перемещения от оси шпинделя до плоскости  

поворотного стола, мм: 

наименьшее …………………………………………………… 60 
наибольшее …………………………………………………… 340 

5 

Количество инструментов в магазине ………………………….  20 

6 

Частота вращения шпинделя, об/мин …………. 45, 63, 90, 125, 180, 

          250,  355,  500, 710,  


Рис 12 1 Многоцелевой станок


          1000,  1400,  2000  

7 

Скорости рабочих подач, мм/мин …………….   10,  16,  25,  40,  63,  

     160,  250,  400, 630 

8 

Дискретность отложения координат X, Y, Z, мм ………………. 0,01 

9 

Наибольший диаметр сверления, мм …………………………... 12 

10 

Наибольший диаметр растачиваемого отверстия, мм ………… 60 


Органы управления станком 

 
 Управление  станком  может  про-

изводиться как с пульта, расположен-
ного  на  самом 
станке 

(рис. 

12.2),  так  и  с 
пульта,  разме-
щенного 

на 

устройстве  чи-
слового 

про-

граммного 
управления 
(рис. 12.3). 

Пульт 

управления, 
расположенный 
на 

станке, 

смонтирован  на  панели  1,  на  которой 
размещены органы управления: кноп-
ка  2  служит  для  зажатия  и  отжатия 
инструмента; кнопка 3 служит для ус-
тановки  работы  станка  в  наладочном 
и  автоматическом  режиме,  переклю-
чатель 4 – для выбора координаты пе-
ремещений  подвижных  органов:  X – 
салазки, Y – суппорт, Z – шпиндельная 
головка;  ручка  14  служит  для  выбора 
скорости  подвижных  органов  пере-

мещения  X,  Y,  Z;  кнопки  13,  15  служат  для  выбора  направления  перемещения  подвижных  органов  по 
осям X, Y, Z; кнопки 10, 11, 12 служат для пуска  и  остановки  шпинделя  –  движение  «влево»  –  вра-
щение по часовой  
стрелке, «вправо» – вращение  против  часовой  стрелки,  если  смотреть  с  переднего  конца  шпинделя; 
кнопка 9 служит для поворота магазина, т.е. для выбора нужного инструментального гнезда; тумблер 7 
служит 

для  

выбора 

режима 

поворота 

магазина – непрерывно 

или 

кратковременно  

«на шаг». Кнопка 16 служит для поворота стола. 

На  рис. 12.3 представлены  пульт управления  станком и  панель  считывающего устройства  с  меха-

низмом  протяжки  перфоленты  размещенные  на  устройстве  числового  программного  управления.  На 
панели считывающего устройства и механизма протяжки размещены: 1 – защелка катушки перфоленты; 
2 – рычаги натяга перфоленты; 3 – включение считывающего устройства; 4 – осветитель считывающего 
устройства; 5 – набор номера кадра,            – пуск протяжки ленты вперед;           – пуск протяжки ленты 
назад; 6 – сигнал разрешения протяжки ленты; 7 – панель адресов; 8 – панель ввода значковой инфор-
мации; 0   – стирание задания по последнему введенному адресу; %   – стирание задания; 

1

T

 – пере-

запись номера инструмента из регистра программы в регистр носителя; 

2

T

 – перезапись номера инст-


Рис. 12.2   Пульт ручно


Рис 12 3 Пульт управления автоматическим

13


11


10


12


9

6


5

7


8

3


4


2


1


румента из регистра программы в регистр шпинделя;  СЕТЬ  – сигнал  подачи напряжения  в  устройст-

во  ЧПУ;  СТАБИЛИЗАТОР – сигнал  включения  устройства  ЧПУ;  ВКЛ/ОТКЛ    –  включение-

отключение устройства  ЧПУ;   РАЗРЕШЕНО  – сигнал разрешения работ с ЧПУ;  УПРАВЛЕНИЕ   – 
выбор  местного  (устройство  ЧПУ)  или  дистанционного  (станок)  пульта  управления; 

ЛЕНТА/РУЧНОЙ ВВОД    –  выбор  режима  работы  вручную  или  от  перфоленты;  ГОТОВО  –  сигнал 

«ГОТОВО» (задание  отработано);  ПРОГРАММА    –  сигнал  «ПРОГРАММА  ВКЛЮЧЕНА», 

ПУСК/СТОП   – пуск и стоп работы по программе; 9 – сигнализация включенного упора;  

∆  – упор 

стандартного  цикла  по  частям;  ПС  –  упор  отработки  по  кадрам;  М01    –  упор  подтверждения  оста-

новки на ближайшем кадре с МО1; N   – упор отработки программы до заданного кадра; 11 – панель 
установки плавающих нулей; 10 – панель ввода размеров инструмента; 12 – экран цифровой индикации; 
13 – кнопка вывода на цифровую индикацию информации из узла датчиков обратной связи. 

Режим работы станка 

 
Органы  управления  станка  предусматривают  три  режима  работы:  режим  ручного  (наладочного) 

управления, режим ручного ввода программы (преднабора), режим работы по программе (полуавтома-
тический, автоматический). 

Режим ручного управления используется при наладке станка и позволяет управлять перемещением 

стола, салазок, шпиндельной головки только последовательно. Одновременное перемещение двух рабо-
чих органов невозможно. Режим ручного ввода программы (преднабора) выбирается нажатием клавиши 

РУЧНОЙ ВВОД  . При этом ввод информации в устройстве возможен только с наборного поля пульта 

ввода,  обязательно  набирая  номер  кадра,  при  этом  необходимо  соблюдать  последовательность  записи 
формата кадра: Y – функция, Z – размер перемещения по оси Z; X, Y, B, W – размеры перемещения по 
осям 

X, 

Y, 

B, 

W; 

F – скорость 

подачи,  

S – скорость вращения шпинделя, Т – номер инструмента, М – технологическая команда. 

Любой адрес, если он не требуется, может быть пропущен. При нажатии кнопки соответствующего 

адреса на правой половине экрана рядом с буквой этого адреса на правой половине экрана рядом с бук-
вой этого адреса, высвечивается черта, которая не исчезает, пока ввод по данному адресу не будет за-
кончен.  Если  ввод  совершен  с  ошибкой,  то  внизу  экрана  появляется  сигнал  ошибки «X». Для  сброса 
сигнала ошибки и сброса неправильно выбранного значения нажмите кнопку  0   (сброс по выданному 

адресу), для сброса памяти всей выбранной информации (кроме Т) – нажмите кнопку  %  . Введите но-

мер инструмента, который должен стоять в шпинделе, например, 

2

|

5

|

|

T

O

T

 (запись в регистр шпинде-

ля), номер инструмента, который стоит в кантователе, например 

1

|

1

|

1

|

T

T

 (запись в регистр носителя). 

На корректорах, соответствующих номерам выбранных инструментов, наберите величину вылета инст-
румента от торца шпинделя, и если необходимо, величину радиуса инструмента (если это фреза). После 
ввода необходимой информации для отработки ее нажмите кнопку  ПУСК  , при этом загорится лампочка 

ПРОГРАММА  , а на левой половине экрана после адреса высветиться код скорости по 1 или 2 каналу. 

Отработка будет происходить только по тем координатам и командам, возле адресов которых на левой 
половине  экрана  высвечивается  черта.  В  конце  отработки  загорается  лампочка  ГОТОВО  .  Режим 

РУЧНОЙ ВВОД  (преднабора)  может  быть  использован  для  разового  ввода  коррекции  в  программу 

при проверке и доводке перфолент, а также при обработке единичных деталей, для которых запись про-
граммы на перфоленте нецелесообразна. Режим работы на программе (автоматический, полуавтомати-
ческий). 


Порядок работы 


1 

Включите питание станка и системы ЧПУ (на шкафу электроавтоматики).  

2 

Включите  устройство  ЧПУ  нажатием  кнопки  ВКЛ    на  пульте  управления.  Через 1-2 минуты 

ручкой  потенциометра  отрегулируйте  необходимую  яркость  свечения  символов  на  экране.  Включите 
кнопку  управления  МЕСТН  .  Включите  считыватель  для  заправки  перфоленты,  установив  клавишу 
считывателя в нижнее положение. Рычаги отпустите вниз до упора. Вставьте бобину с лентой в левую 
кассету. Конец ленты подведите под тормоз и направьте в правую бобину; затем, вращая левую бобину 
по часовой стрелке, создайте такой запас ленты, чтобы при отпускании рычагов они остались в среднем 
положении;  начало  перфорации  на  ленте  при  этом  должно  находиться  слева  от  осветителя.  После  за-
правки ленты включите считыватель. 

3 

Нажмите    клавишу     ЛЕНТА  ,    должна    загореться   лампочка  РАЗРЕШЕНО  СЧИТЫВА-

НИЕ   . 

4 

Отключите все кнопки упоров. 

5 

Клавишей          перемотайте ленту в исходное положение. Останов ленты происходит на символе 

%  . 

6 

Установите упор  ПС  . 

7 

Нажатием клавишей           пуск считывается вперед, ввести первый кадр. 

8 

Убедитесь в правильности ввода первого кадра. 

9 

Отключите упор  ПС  . 

10 

Нажмите кнопку  ПУСК   – пуск программы. 

Обработку первой детали рекомендуется производить при включенном упоре 

∆

, позволяющем от-

работать стандартный цикл с остановкой после каждой части. При этом задание вводится пуском счи-
тывателя вперед      . После проверки правильности задания по экрану кнопкой  ПУСК ПРОГРАММЫ  

дается команда на его исполнение. Упор  N  может быть использован для автоматического поиска кад-

ра, заданного на переключателях. Команда на поиск дается клавишей  R  , упор  ПС  используется для 
покадровой протяжки ленты вперед клавишей            и назад             . 

11   Работа по программе. 
12   Нажмте кнопку  СТОП ПРОГРАММЫ  , при этом все сигналы из устройства ЧПУ снимаются, 

на станке останавливаются приводы подач, шпиндель, насос, охлаждение.  

13   Повторите обработку следующей детали с пункта 4. 
 

Расположение информации на экране цифровой индикации 

  
Расположение  индикатируемой  информации  на  экране  цифровой  индикации  УЧПУ  показано  на 

рис. 12.4. На экране индицируются номер последнего считанного кадра  – 1; номер отрабатываемой час-
ти стандартного цикла – 2; код подготовительных функций – 3; координатное задание по осям – 4; коды 
заданных режимов отработки – 5; номер инструмента в регистре носителя – 6; номер инструмента в ре-
гистре  программы – 8;  код  заданной  вспомогательной  функции – 9;  код  и  место  неисправности – 10; 
номер диапазона скорости шпинделя – 11; код невыполнения задания или неправильный ввод адреса – 
12; номер гнезда в позиции перегрузки – 13; код скорости шпинделя внутри диапазона – 14; код подачи 
по приводу I канала – 15; код подачи по приводу II канала – 16; положение исполнительных органов и 
систем отсчета детали – 17. 


Наладка станка 

 
Наладка станка включает установку и закрепление обрабатываемой детали, установку базы отсчета 

(нуль станка), установку исполнительных органов в базовое положение (нуль детали), зарядку инстру-


содержание   ..  14  15  16  17   ..