Технология машиностроения - часть 4
 

  Главная      Учебники - Производство     


поиск по сайту           правообладателям


содержание   ..  1  2  3  4  5  ..


Технология машиностроения - часть 4


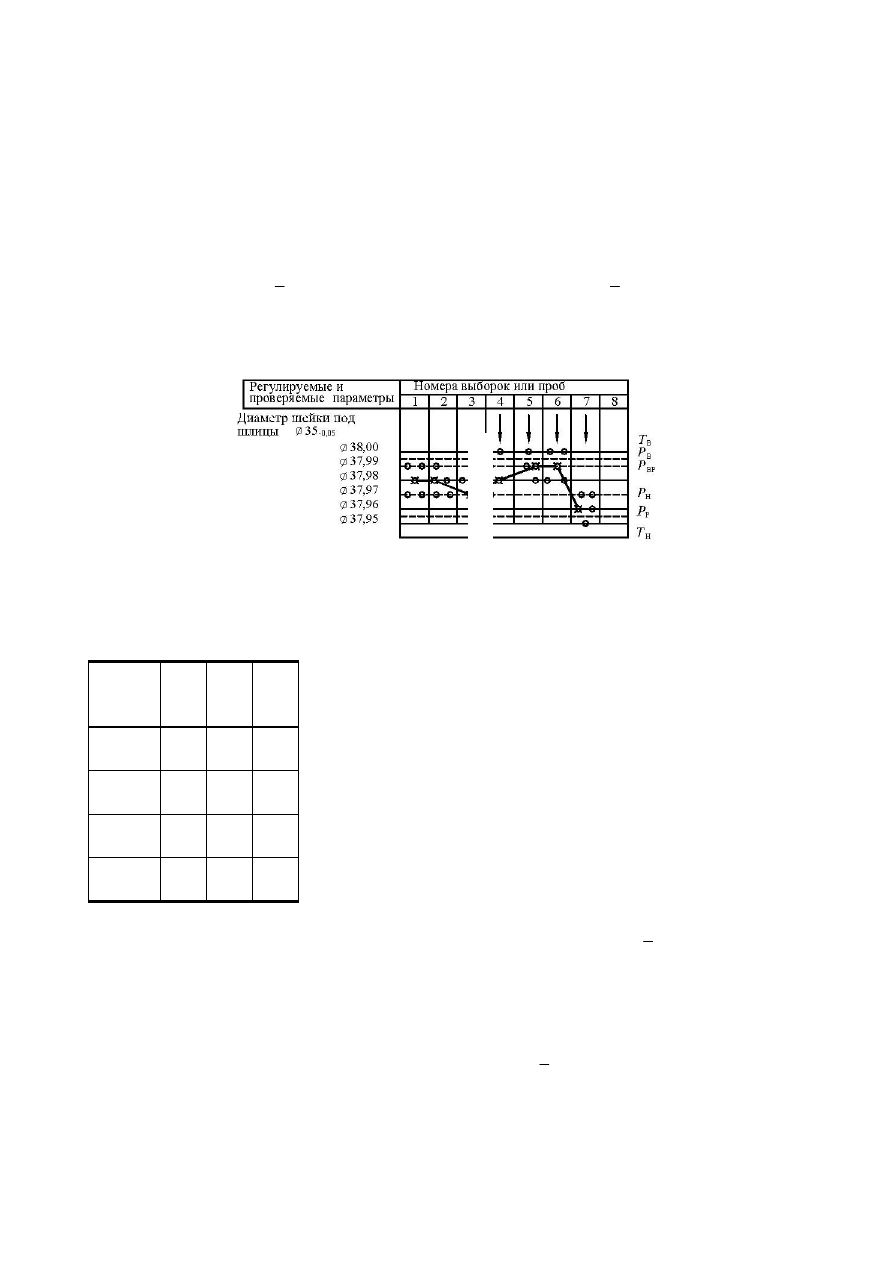
Положение контрольных границ Р

в

, Р

н

, Р

в.р

 и Р

н.р

 определяется по формулам: 

Р

в 

= Т

в 

− 0,4А; 

(3.1

)


Р

н 

= Т

н 

+ 0,4А; 

(3.2

)


Р

в.р 

= Т

в 

− 0,5С; 

(3.3

)


Р

н.р

 = Т

н

 + 0,5С, 

(3.4

)

где А и С – коэффициенты, зависящие от объема (n) выборок или проб (табл. 3.1); Т

в

 и Т

н

 – верхний и 

нижний пределы для допуска. 

Далее значения медиан 

)

(X

 и крайних индивидуальных значений 

)

(

i

X

 наносятся на карту  стати-

стического  регулирования  по  каждой  вы- 


Рис. 3.1   Пример заполнения контрольной карты статистического  

регулирования методом медиан и индивидуальных значений 

борке  в  последовательности  их  взятия.  Медианой  Х  называется 
срединное значение упорядоченного по возрастанию или убыванию 
ряда чисел. 

Результаты замеров наносятся на карту в виде точек, медианы 

отмечаются  крестиками.  Протекание  процесса  считается  удовле-
творительным,  если  Х  не  выходят  за  границы  Р

в

  и  Р

н

,  а  крайние 

значения  выборок  за  границы  Р

в.р 

и  Р

н.р

.  Изготовленную  между 

двумя  выборками  (данной  и  предыдущей)  продукцию  можно  при-
нимать без дополнительного контроля. При выходе точек за грани-
цы  регулирования  процесс  считается  неудовлетворительным,  на 
карте делается сигнал предупреждения в виде стрелки (

↓), устраня-

ется причина, вызвавшая нарушение нормального хода процесса, а 
продукция, изготовленная между выборками, подлежит сплошному 
контролю. 


Метод средних арифметических значений и размахов 

)

,

(

R

X


Объем  выборки  при  этом  методе  составляет 3 … 10 единиц.  Статистическими  характеристиками 

являются  среднее  арифметическое  значение  Х  и  размах  распределения  R  данной  выборки.  Среднее 
арифметическое значение  

,

/

1

∑

=

n

n

X

X

i

                                            (3.5) 

где X

i

 – результат замера контролируемого параметра; n – число замеров в выборке.


Размах распределения данной выборки 


Таблица 3.1 


Объем  

вы-

борки 

А 

В 

С 

3 0,4

2 

1,4

5 

0,2

8 

5 0,5

5 

1,6

3 

0,1

8 

7 0,6

2 

1,7

2 

0,1

4 

9 0,6

7 

1,7

8 

0,1

0 


, мм 

∅

35

–0,05 

Т

в


Р

в.р


Р

в


Р

н


Р

н.р


Т

н 


R = X

max


−

 X

min 

,                                        (3.6) 


где X

max

 и X

min

 – наибольшее и наименьшее значения в выборке. 

После взятия выборки и измерения размеров производятся вычисления средних арифметических и 

размахов и соответствующие этим значениям точки наносятся на контрольную карту. Контрольная кар-
та 

)

(

R

X

−

 состоит из двух диаграмм: диаграммы средних арифметических значений и диаграмм разма-

хов (рис. 3.2). 

На диаграмму средних арифметических наносятся линии Т

в

 и Т

н

 пределов допуска и контрольные 

границы (линии предупреждения) Р

в

 и Р

н

 для допускаемых средних арифметических.  


Рис.  3.2   Пример заполнения контрольной карты статистического  

регулирования методом средних арифметических значений и размахов 

)

,

(

R

х


Между  диаграммами  оставляется  место  для  записей  значений  показателей  качества  выборок  X

i

; 

суммы значений 

Σ X

i

; средних арифметических значений 

X

; наибольших X

max

 и наименьших X

min

 зна-

чений показателей качества и значений размаха варьирования в выборках. В нижней части карты нано-
сятся  три  границы:  верхнего  предела  допуска 

R

T

в

,  нижней  границы  размахов,  обычно  принимаемой 

равной нулю, и верхней границы регулирования размахов 

.

в

R

P


 Границы регулирования Р

в

 и Р

н

 диаграммы средних арифметических значений выборок для значе-

ний показателей качества по закону Гаусса вычисляются по формулам: 

 Р

в

 = Т

в


− 0,5Аδ;                                            (3.7) 


Р

н

 = Т

н

 + 0,5А

δ ,                                           (3.8) 


где 

δ – допуск; А – коэффициент, зависящий от объема выборки (табл. 3.1). 

Границу для размахов определяют по формуле 


Р = 0,5В 

δ,                                                (3.9) 

где В – коэффициент, зависящий от объема выборки (табл. 3.1). 

При  удовлетворительном  протекании  процесса  средние  арифметические  значения  Х  выборок  не 

должны выходить за границы регулирования Р

н

 и Р

н

, а размахи R за границу 

R

P

в

. Линия, соединяющая 

точки  средних  арифметических  значений  выборок,  отражает  динамику  изменения  уровня  настройки 
процесса,  а  линия,  соединяющая  точки  размахов  выборок – динамику  изменения  точности  процесса. 
Выход средних арифметических и (или) размахов выборок за границы регулирования сигнализирует о 
нарушении нормального хода процесса и возможном возникновении брака. 


Оборудование, приборы, инструменты 

 
Приспособление  для  замеров  контролируемого  параметра  деталей  представлено  на  рис. 3.3. При-

способление состоит из корпуса 1, двух магазинов-накопителей 2 и 3. Заготовки из магазина 2 поштуч-
но выталкивателем 4 по направляющим корпуса 1 подаются в зону измерения. Для точной установки 
заготовки и ее центрирования в зоне измерения используют два фиксатора-шарика 5, установленных в 
направляющих корпуса. Измерение высоты колец производится индикатором 6 часового типа с точно-
стью отсчета 

±0,002 мм. 

Установка «нуля» индикатора производится специальным устройством, смонтированным в стойке 

7. 

После измерения заготовка по направляющим перемещается выталкивателем 4 до упора во втулку 8 

и заталкивателем 9 подается в магазин-накопитель 3. Для удержания заготовок в накопителе использу-
ются  три  шариковых  фиксатора  11.  Для  выполнения  следующей  серии  опытов  необходимо  поменять 
местами  накопители  2  и  3.  В  качестве  заготовок  используются  кольца  10  с  размерами: высота  кольца 

025

,

0

045

,

0

42

,

8

+
−

=

h

. 


Рис. 3.3   Приспособление для измерения толщины колец 

Порядок выполнения работы 


1   Подготовка 

 
1  Ознакомиться с методическими указаниями, техникой безопасности, оборудованием, приборами, 

инструментом, содержанием отчета. 

2  Вычертить эскиз обработанной детали с указанием параметра точности, подлежащего ста-

тистическому  регулированию,  таблицу  для  результатов  измерений  толщины  колец  (табл. 3.2), 
две 

контрольные 

карты  

(рис. 3.1 и 3.2) на десять выборок. 

3. Рассчитать по формулам (3.1 

− 3.8) предупредительные линии Р

в

, Р

н

, 

,

в

R

P


,

в

R

T

 соответствующие 

Т

в

 и Т

н

 и нанести их на карты. 


2   Проведение эксперимента 


1 

Загрузить кольца в магазин-накопитель 2 приспособления в требуемой последовательности. 

2 

Установить магазин-накопитель в приспособление и закрепить. 

3 

Установить по эталону индикатор для изменения толщины кольца абсолютным методом. 

4 

Сделать замеры толщины колец по всем десяти выборкам комплекта последовательно. Результа-

ты измерений занести в табл. 3.1. 


3   Обработка экспериментальных данных 


1 

Вычислить медианы (Х) и индивидуальные значения выборок (X

i

). 

7 

6

11

3

8 9

2 

9 

1

4 

5


2 

Для всех выборок рассчитать средние арифметические значения Х по формуле (3.5), наибольшие 

и наименьшие значения показателей качества (X

max

 и X

min

) и значения размахов варьирования (R) в вы-

борках по формуле (3.6). 

3 

Нанести на картах соответственно выбранному методу точки по каждой выборке. 

4 

Дать анализ хода технологического процесса по всем выборкам. 

5 

Рассчитать технологическое поле допуска (или поле рассеяния) по формуле: 

∑

−

σ

=

δ

k

n

X

X

V

i

m

1

2

0

/

)

(

6

, 

 
где Х

0

 – среднее арифметическое значение контролируемого параметра. Определяется Х

0

 из выражения 

X

0 

=

∑

m

m

X

1

/

, где m – число выборок или проб; Х – среднее арифметическое значение по каждой выборке. 

6 

Вычислить 

показатель 

точности 

технологической 

операции  

K

Т 

=  6G/

δ , где  δ – допуск  на  толщину  кольца.  Если  K

Т

 = 0,75; 0,85, то  точность  процесса  считается 

удовлетворительной. 

7   Составить отчет. 
 

Содержание отчета 


1 

Название и цель работы.  

2 

Эскиз обработки детали.  

3 

Схема замеров.  

4 

Карты  статистического  регулирования  методами:  а)  медиан  и  индивидуальных  значений;  б) 

средних арифметических размахов.  

5 

Протокол измерений (табл. 3.2).  


3.2   Результаты измерений толщины колец 


Размер толщины колец 

Номер выборок или проб 

Объем выборки 

1 2 3 4 5 6 7 8 9 10


6 

Расчет границ регулирования:  

а)  по методу медиан и индивидуальных значений: Р

в

, Р

н

, Р

в.р

, Р

н. р

;  

б)  по методу средних арифметических значений и размахов: Р, Р

н

, Р

в

.  

7  Расчет  технологического  поля  допуска  и  вычисление  показателя  точности  операции  механиче-

ской обработки.  

8   Выводы. 
 

1.2   ВЫБОР РАЦИОНАЛЬНЫХ СХЕМ БАЗИРОВАНИЯ  

И ИССЛЕДОВАНИЕ ПОГРЕШНОСТЕЙ УСТАНОВОК 

 
Обеспечение заданной точности механической обработки с использованием приспособлений в зна-

чительной мере зависит от выбора технологических баз и схемы установки заготовок (ГОСТ 21495-76). 
Обработку заготовок в приспособлениях на предварительно настроенных станках (способ автоматиче-
ского  получения  размеров)  исключает  разметку  заготовок  и  последующую  выверку  их  положения  на 
станке. Однако при этом возникает погрешность установки заготовки, представляющая собой отклоне-
ние фактически достигнутого положения от требуемого. 

Для оценки ожидаемой точности обработки необходимо проводить исследования и расчеты: 1) по-

грешностей базирования в зависимости от принятой схемы установки заготовки в приспособлении; 2) 
погрешностей закрепления в зависимости от непостоянства сил зажима, неоднородности, шероховато-
сти и волнистости поверхностей заготовок, износа установочных элементов приспособлений. 


содержание   ..  1  2  3  4  5  ..